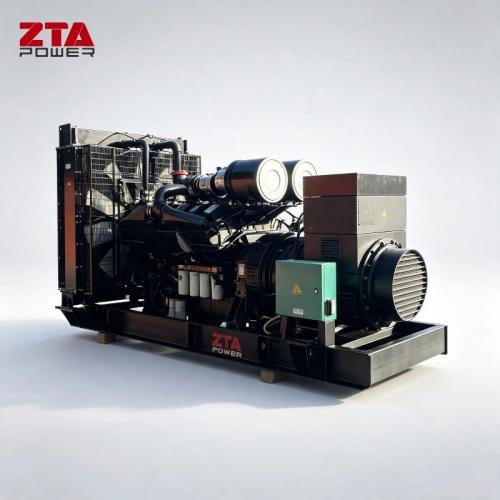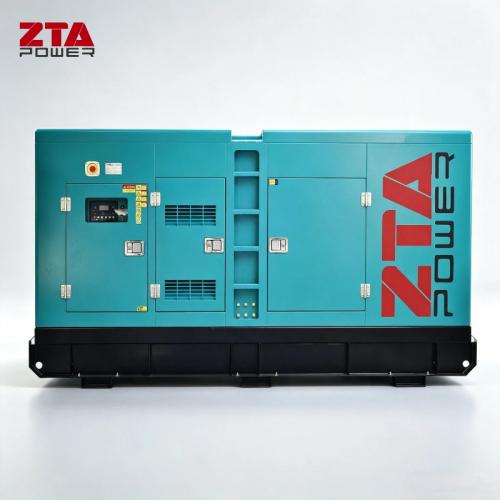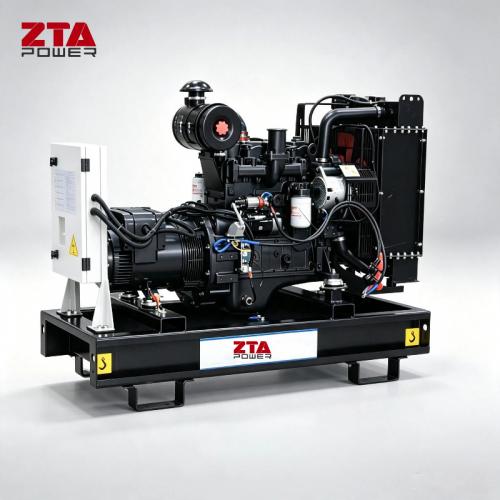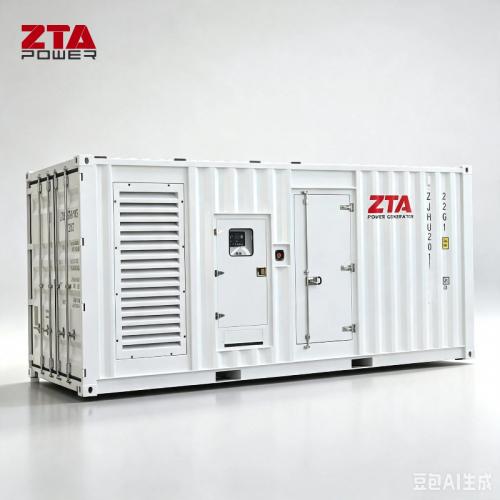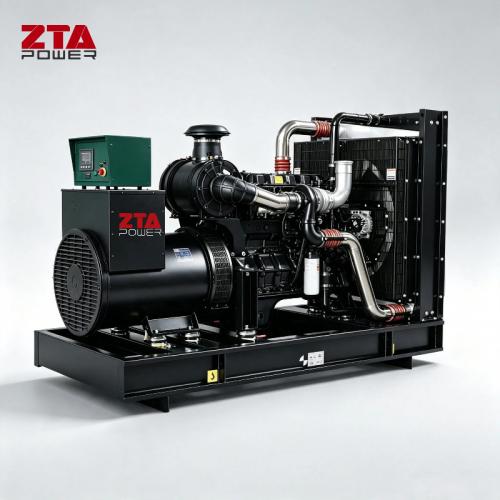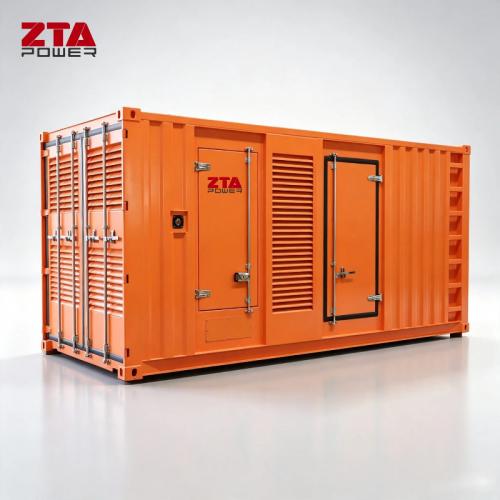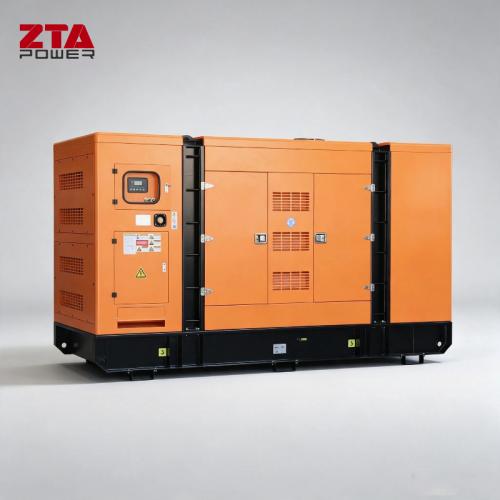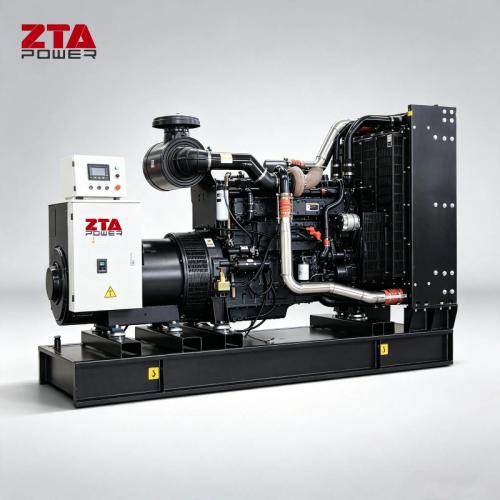
เครื่องกำเนิดไฟฟ้าดีเซลสำหรับโรงงานอุตสาหกรรม: การรับประกันการผลิตอย่างต่อเนื่อง
A เครื่องกำเนิดไฟฟ้าดีเซลสำหรับจ่ายไฟต่อเนื่องสำหรับการใช้งานในโรงงานผลิต ไม่ใช่หน่วยสำรองไฟ แต่เป็นโครงสร้างพื้นฐานด้านการผลิต เพื่อให้สายการผลิตดำเนินไปได้โดยไม่มีสะดุด โรงงานควรระบุสเปกของ ระบบลดภาระโหลดของเครื่องกำเนิดไฟฟ้าอุตสาหกรรมแบบพพลายม์เรต (prime-rated industrial generator load shedding system) ที่มีความสำรองแบบ N+1, ลำดับการโอนย้ายไฟน้อยกว่า 10 วินาที และสำรองเชื้อเพลิงในพื้นที่ 24–72 ชั่วโมง สำหรับโรงงานส่วนใหญ่ สเปกที่ถูกต้องไม่ใช่เครื่องกำเนิดไฟฟ้าขนาดใหญ่เครื่องเดียว แต่เป็น ระบบเครื่องกำเนิดไฟฟ้าแบบขนานพร้อมแผงควบคุมการแบ่งโหลดอัตโนมัติ เพื่อให้กำลังการผลิตเติบโตไปพร้อมกับการผลิตได้โดยไม่ต้องเปลี่ยนการติดตั้งทั้งหมด
ในโรงพยาบาลหรือสำนักงาน เครื่องกำเนิดไฟฟ้าจะถูกตัดสินจากความสามารถในการสตาร์ทติด แต่ในโรงงานอุตสาหกรรม จะถูกตัดสินจากความสามารถของสายการผลิตในการรักษาค่าความเผื่อไว้ได้ในขณะที่เครื่องกำเนิดไฟฟ้ากำลังทำงานอยู่
ความแตกต่างนี้เปลี่ยนการตัดสินใจในทุกข้อกำหนด เครื่องปั๊มโลหะ เครื่องฉีดขึ้นรูป คอมเพรสเซอร์ห้องเย็น หรือสายการผลิตเซมิคอนดักเตอร์ไม่สามารถทนต่อแรงดันตก 15% หรือความถี่แกว่ง 2 Hz ได้ แม้ว่าในทางเทคนิคแล้วไฟจะ "ติด" อยู่ก็ตาม อุปกรณ์อาจทริป (trip) ทำลายชุดการผลิตที่กำลังดำเนินการอยู่ หรือสูญเสียค่าออฟเซ็ตการสอบเทียบ การกู้คืนจากเหตุการณ์ดังกล่าวไม่ได้วัดเป็นนาทีที่ไฟดับ แต่วัดเป็นชั่วโมงของการตรวจสอบรับรองใหม่และผลผลิตที่สูญเสียไป
นี่คือเหตุผลที่ทีมจัดซื้อในอุตสาหกรรมหนักหันมาปฏิบัติกับชุดเครื่องกำเนิดไฟฟ้าหลักสำหรับโรงงานว่าเป็นส่วนหนึ่งของทะเบียนทรัพย์สินฝ่ายผลิต แทนที่จะเป็นงบประมาณของฝ่ายอาคารสถานที่ เครื่องกำเนิดไฟฟ้าจะต้องดีพอที่จะแบกรับกระบวนการผลิตได้ มิฉะนั้นก็จะเป็นหนี้สินที่ดูเหมือนเป็นสินทรัพย์บนกระดาษ
ข้อผิดพลาดในการคำนวณขนาดส่วนใหญ่มาจากการเริ่มต้นดูแคตตาล็อกเครื่องกำเนิดไฟฟ้าแทนที่จะดูโหลดโปรไฟล์ของโรงงาน
สร้างโหลดโปรไฟล์ออกเป็นสามระดับ:
|
ระดับ |
สิ่งที่ต้องวัด |
เหตุใดจึงเป็นตัวกำหนดข้อกำหนดทางเทคนิค |
|
โหลดขณะทำงาน (kW) |
ความต้องการพลังงานพร้อมกันของอุปกรณ์ที่เชื่อมต่อทั้งหมด |
กำหนดพิกัดพื้นฐานและอัตราการสิ้นเปลืองเชื้อเพลิง |
|
โหลดขณะเริ่มทำงาน (kVA) |
การสตาร์ทมอเตอร์เดี่ยวที่ใหญ่ที่สุดบวกกับโหลดที่ทำงานทั้งหมด |
กำหนดขนาดโครงอัลเทอร์เนเตอร์และแรงดันไฟฟ้าตกขณะสตาร์ท |
|
วัฏจักรการทำงาน (ชม./วัน) |
ชั่วโมงที่มีโหลด, ตัวประกอบโหลด (load factor), ความเป็นฤดูกาล |
กำหนดพิกัด Prime เทียบกับ Standby และการออกแบบระบบระบายความร้อน |
สูตรที่ผู้กำหนดสเปกในอุตสาหกรรมส่วนใหญ่ใช้คือ:
ความจุขั้นต่ำ = (kW ของโหลดทำงานรวม × 1.25) + โหลดการสตาร์ทมอเตอร์ที่ใหญ่ที่สุด
มีกฎสองข้อที่อยู่เหนือตัวเลขนั้น ข้อแรก เพิ่มพื้นที่เผื่อ 20–25% สำหรับการขยายกำลังการผลิตในอนาคต ไม่อย่างนั้นโรงงานที่เพิ่มเซลล์ CNC หนึ่งเซลล์หรือไลน์ทำความเย็นชุดที่สอง จะต้องใช้เครื่องกำเนิดไฟฟ้าเครื่องที่สอง ข้อสอง แปลง kW เป็น kVA ที่ตัวประกอบกำลังบนป้ายชื่อ (โดยปกติคือ 0.8 สำหรับชุดเครื่องยนต์ดีเซล) พิกัด "100 kVA" จะจ่ายไฟ 80 kW และสเปกที่เขียนเป็น kW เทียบกับเครื่องที่เป็นพิกัด kVA คือความผิดพลาดทางคณิตศาสตร์ที่พบบ่อยที่สุดในการจัดซื้อระบบไฟฟ้าอุตสาหกรรม
ผลลัพธ์ในทางปฏิบัติ: โรงงานที่มีโหลดทำงาน 300 kW, มอเตอร์ 110 kW สตาร์ทแบบ Direct-on-line หนึ่งตัว และวันทำงาน 16 ชั่วโมง จะต้องใช้ชุดเครื่องกำเนิดไฟฟ้าพิกัด Prime ประมาณ 600–650 kVA ไม่ใช่เครื่องขนาด 400 kVA ที่คำนวณจากโหลดทำงานเพียงอย่างเดียว
|
ประเภทหน้าที่การทำงาน |
การใช้งานทั่วไป |
พื้นฐานพิกัด |
หมายเหตุ |
|
Standby |
|
พิกัดจำกัดเวลา, ไม่มีความสามารถในการโอเวอร์โหลด |
ราคาถูกที่สุด; ไม่เหมาะสำหรับการสนับสนุนการผลิตประจำวัน |
|
Prime |
ไม่จำกัดชั่วโมงที่โหลดแปรผัน |
โอเวอร์โหลด 10% เป็นเวลา 1 ชั่วโมงในทุก ๆ 12 ชั่วโมง |
ตัวเลือกที่ถูกต้องสำหรับการสนับสนุนกระบวนการผลิตและไซต์งานที่ระบบกริดไม่เสถียร |
|
Continuous |
ไม่จำกัดชั่วโมงที่โหลดคงที่ |
ไม่อนุญาตให้โอเวอร์โหลด |
สำหรับโรงงานที่ใช้โหลดพื้นฐาน (base-load) หรือนอกระบบกริดโดยสมบูรณ์ |
โรงงานที่เดินเครื่องกำเนิดไฟฟ้าทุกวันทำงานในช่วงเวลาค่าไฟฟ้า peak หรือช่วงระบบกริดไม่เสถียร คือการใช้งาน prime power, ไม่ว่าใบสั่งซื้อจะระบุไว้อย่างไร การกำหนดสเปกชุดเครื่องกำเนิดไฟฟ้าพิกัด Standby สำหรับงานลักษณะนั้นคือเส้นทางที่เร็วที่สุดที่จะนำไปสู่ความเสียหายของเครื่องยนต์ก่อนเวลาอันควรและข้อพิพาทด้านการรับประกัน
ยุคแห่งการ "ซื้อกำลังการผลิตที่คุณแทบไม่ได้ใช้" กำลังจะหมดไป ระบบ industrial generator load shedding system ที่ออกแบบมาเป็นอย่างดีจะจัดลำดับความสำคัญของโหลดที่เชื่อมต่อ และตัดวงจรที่ไม่จำเป็นทันทีที่ความต้องการใช้ไฟฟ้าเกินขีดจำกัดที่ตกลงกันไว้ พร้อมทั้งต่อกลับตามลำดับเมื่อมีความจุว่างขึ้น
การจัดลำดับชั้นทั่วไปสำหรับโรงงานผลิต:
แนวทางนี้ช่วยปกป้องเครื่องกำเนิดไฟฟ้าจากการตัดการทำงานเนื่องจากโอเวอร์โหลด แต่ที่สำคัญกว่านั้นคือช่วยปกป้องสายการผลิตจากการล่มของแรงดันไฟฟ้าที่มักเกิดขึ้นก่อนการตัดการทำงานเนื่องจากโอเวอร์โหลด ซึ่งมักจะมีราคาถูกกว่ามากเมื่อเทียบกับการเพิ่มขนาดเครื่องกำเนิดไฟฟ้าที่ต้องตั้งทิ้งไว้เฉยๆ ถึง 95% ของปี
สำหรับโรงงานใดก็ตามที่การหยุดทำงานโดยไม่ได้วางแผนมีต้นทุนสูงกว่าอุปกรณ์จ่ายไฟ ความซ้ำซ้อนของเครื่องกำเนิดไฟฟ้าแบบ N+1 สำหรับโรงงาน คือสถาปัตยกรรมมาตรฐาน แทนที่จะใช้ชุดเครื่องกำเนิดไฟฟ้าขนาดใหญ่ชุดเดียว โรงงานจะติดตั้งยูนิตขนาดเล็กกว่าสามหรือสี่ชุดบน แผงขนานเครื่องกำเนิดไฟฟ้าสำหรับการขยายโรงงาน
ข้อดีที่เพิ่มขึ้นร่วมกัน:
ข้อแลกเปลี่ยนนั้นมีอยู่จริง: การขนานระบบเพิ่มความซับซ้อนในการควบคุม, ข้อกำหนดในการซิงโครไนซ์, ต้นทุนของสวิทช์เกียร์ และระเบียบการบำรุงรักษาที่เข้มงวดขึ้น สิ่งนี้มีความสมเหตุสมผลในจุดที่ความยืดหยุ่น, ความสามารถในการปรับขนาด หรือประสิทธิภาพการใช้เชื้อเพลิงที่โหลดบางส่วนมีมูลค่าที่วัดผลได้ ซึ่งในการผลิตมักจะเป็นเช่นนั้นเสมอ
ภาพประกอบที่มีประโยชน์มากกว่ากรณีศึกษาแบบโลกสวยคือรูปแบบความล้มเหลวที่พบได้ทั่วไป
สถานการณ์: โรงงานแปรรูปโลหะในเอเชียตะวันออกเฉียงใต้ดำเนินการเชื่อมต่อกริด 380 V, 50 Hz ซึ่งไฟดับ 4–8 ครั้งต่อเดือน โดยปกติจะกินเวลา 20–90 นาที โรงงานมีสายการผลิตสองสาย, เตาเหนี่ยวนำ 250 kW, เซลล์เครื่องจักร CNC และห้องเย็น เครื่องกำเนิดไฟฟ้าสำรองขนาด 500 kVA ตัวเดิมที่มีอยู่ถูกกำหนดขนาดตามโหลดที่กำลังทำงานอยู่และเกิดการตัดการทำงานเมื่อสตาร์ทเตาเหนี่ยวนำ
สิ่งที่ผิดพลาดจริงๆ: ข้อผิดพลาดสามประการที่แยกจากกัน ซึ่งแต่ละข้อก็มีความสมเหตุสมผลในตัวของมันเอง
การกำหนดค่าใหม่: ชุดเครื่องกำเนิดไฟฟ้าแบบไพรม์เรต (prime-rated) บนบัสแบบขนานพร้อมลำดับการถ่ายโอนโหลดแบบสเต็ป, การลดโหลดเป็นระดับที่ช่วยเลื่อนการสตาร์ทเตาเหนี่ยวนำออกไป 45 วินาทีจนกว่าแรงดันไฟฟ้าจะเสถียร และสำรองเชื้อเพลิงได้ 48 ชั่วโมง ผลลัพธ์ที่รายงานโดยผู้บูรณาการระบบ: การตัดการทำงานที่น่ารำคาญถูกกำจัดไป, และความสามารถของโรงงานในการดำเนินงาน CNC และห้องเย็นต่อไปผ่านการสูญเสียกริดกลายเป็นเรื่องปกติธรรมดาแทนที่จะเป็นเรื่องพิเศษ
บทเรียนสำหรับผู้ออกแบบข้อกำหนด: ในสภาพแวดล้อมการผลิตที่มีกริดไฟฟ้าอ่อนแอ เครื่องกำเนิดไฟฟ้าไม่ได้มีไว้เพื่อป้องกันไฟดับครั้งใหญ่ที่เกิดขึ้นได้ยาก แต่เป็นการจัดการกับปัญหาคุณภาพการจ่ายไฟฟ้าที่เกิดขึ้นอย่างต่อเนื่องและซ้ำๆ ซึ่งเป็นการปรับกรอบข้อกำหนดจาก "พลังงานฉุกเฉิน" ไปเป็น "คุณภาพพลังงานระดับการผลิต"
|
พารามิเตอร์ |
เกณฑ์มาตรฐานอุตสาหกรรม |
ความสำคัญ |
|
กระแสสตาร์ทมอเตอร์ |
3–7× กระแสขณะทำงาน |
ขับเคลื่อนโครงสร้างอัลเทอร์เนเตอร์และขีดจำกัดการตกของแรงดันไฟฟ้า |
|
ตัวประกอบกำลังมาตรฐาน |
0.8 (ชุดเครื่องยนต์ดีเซล) |
การแปลงค่า kW = kVA × PF |
|
ระยะเวลาสำรองเชื้อเพลิง |
24–72 ชั่วโมงที่โหลดเต็มที่ |
เกณฑ์มาตรฐานการกำหนดขนาดถังเชื้อเพลิงหน้างาน |
|
เวลาโอนย้ายของ ATS |
10–15 วินาที สำหรับแบบทั่วไป; แบบย่อยรอบสำหรับโหลดที่มีความไวสูง |
เครื่อง CNC, เซมิคอนดักเตอร์, ยา จำเป็นต้องมีการโอนย้ายที่รวดเร็วหรือใช้ UPS |
|
ขีดจำกัดเสียงรบกวน (นิคมอุตสาหกรรมในเมือง) |
65–75 dB(A) ที่ระยะ 1 เมตร |
มักกำหนดให้ต้องมีตู้เก็บเสียง |
|
มาตรฐานการปล่อยไอเสีย |
EPA Tier 4 Final, EU Stage V |
ข้อกำหนดด้านการปฏิบัติตามกฎระเบียบตามปลายทาง |
|
เกณฑ์การเกิดคราบน้ำมันในท่อไอเสีย (Wet stacking) |
ต่ำกว่า ~30% ของโหลดเป็นระยะเวลานาน |
เกิดจากชุดเครื่องกำเนิดไฟฟ้าที่มีขนาดใหญ่เกินไปและมีโหลดน้อยเกินไป |
|
อายุการใช้งานของการออกแบบเครื่องกำเนิดไฟฟ้า |
10,000–30,000 ชั่วโมง (ดีเซล) |
ตอกย้ำการตัดสินใจเลือกระหว่างเครื่องจักรหลักและเครื่องสำรอง |
|
ตลาดเครื่องกำเนิดไฟฟ้าอุตสาหกรรมทั่วโลก |
คาดการณ์ว่าจะ > 40 พันล้านดอลลาร์ภายในปี 2030, > 9% CAGR |
ขับเคลื่อนโดยระบบอัตโนมัติและความยืดหยุ่นของห่วงโซ่อุปทาน |
แถวสุดท้ายมีความสำคัญในแง่เชิงพาณิชย์: การเติบโตของอุปสงค์ไม่ได้มาจากงานก่อสร้างใหม่เพียงอย่างเดียว แต่มาจากโรงงานที่มีอยู่แล้วซึ่งตัดสินใจว่าคุณภาพของระบบไฟฟ้าไม่เพียงพอสำหรับการผลิตแบบอัตโนมัติอีกต่อไป โรงงานกำลังซื้อ โซลูชันพลังงานสำรองสำหรับสายการผลิต เนื่องจากระบบอัตโนมัติไม่สามารถทนทานต่อความถี่ของการขัดข้องที่พวกเขาเคยประสบมาก่อนหน้านี้ได้
เครื่องกำเนิดไฟฟ้าของโรงงานผลิตจำเป็นต้องมีกี่กิโลวัตต์ (kW)?
รวมโหลดการทำงานของคุณเป็นหน่วย kW, บวกสำรองเผื่อ 20–25%, จากนั้นบวกโหลดการสตาร์ทของมอเตอร์เดี่ยวที่ใหญ่ที่สุด แปลงเป็น kVA ที่ตัวประกอบกำลัง (PF) 0.8 โรงงานประกอบชิ้นส่วนขนาดเล็กมักต้องการ 150–250 kVA; งาน CNC และงานเชื่อม 300–650 kVA; โรงงานกระบวนการผลิตหนัก 800–3,000 kVA
ฉันควรซื้อเครื่องกำเนิดไฟฟ้าขนาดใหญ่เครื่องเดียวหรือเครื่องเล็กหลายเครื่องขนานกันดี?
หากการหยุดทำงานมีต้นทุนสูง ควรใช้หลายยูนิตบนบัสขนานที่มีระบบสำรอง N+1 หากโหลดของคุณเสถียรและสามารถกำหนดเวลาบำรุงรักษาในช่วงที่วางแผนหยุดทำงานได้ ชุดเครื่องกำเนิดไฟฟ้าหลักชุดเดียวจะเรียบง่ายและบำรุงรักษาง่ายกว่าและมีราคาถูกกว่า
ความแตกต่างระหว่างเครื่องกำเนิดไฟฟ้าหลัก (Prime Power) และเครื่องกำเนิดไฟฟ้าสำรอง (Standby Generator) คืออะไร?
เครื่องกำเนิดไฟฟ้าสำรองได้รับการจัดอันดับให้ทำงานได้จำกัดชั่วโมงต่อปีโดยไม่มีการอนุญาตให้ใช้โหลดเกิน เครื่องกำเนิดไฟฟ้าหลักได้รับการจัดอันดับให้ทำงานได้ไม่จำกัดชั่วโมงที่โหลดแบบแปรผัน พร้อมโหลดเกิน 10% เป็นเวลาหนึ่งชั่วโมงในสิบสองชั่วโมง การใช้ชุดเครื่องกำเนิดไฟฟ้าสำรองสำหรับการผลิตประจำวันจะทำให้เกิดการสึกหรอร่วงโรยก่อนเวลาอันควรและมักจะทำให้การรับประกันเป็นโมฆะ
โรงงานควรเก็บเชื้อเพลิงไว้ที่หน้างานเท่าใด?
ขั้นต่ำ 24 ชั่วโมงสำหรับเชื้อเพลิงที่โหลดเต็มที่; 48–72 ชั่วโมงคือมาตรฐานอุตสาหกรรมสำหรับโรงงานที่ไม่สามารถรับประกันการจัดส่งเชื้อเพลิงได้ในช่วงเหตุการณ์เกี่ยวกับระบบไฟฟ้าในภูมิภาค
การลดภาระโหลดของเครื่องกำเนิดไฟฟ้า (Load shedding) คืออะไร และทำไมโรงงานของฉันจึงต้องมี?
ระบบตัดลดภาระ (Load shedding) จะตัดวงจรที่มีความสำคัญต่ำกว่าออกโดยอัตโนมัติเมื่อความต้องการใช้ไฟฟ้าเกินกว่ากำลังการผลิตของเครื่องกำเนิดไฟฟ้าที่มีอยู่ จากนั้นจะเชื่อมต่อกลับเข้าไปใหม่เมื่อมีกำลังการผลิตว่างขึ้น ซึ่งช่วยป้องกันการตัดวงจรเนื่องจากโอเวอร์โหลด และที่สำคัญกว่านั้นคือ ช่วยปกป้องอุปกรณ์ในกระบวนการผลิตที่ละเอียดอ่อนจากความไม่เสถียรของแรงดันไฟฟ้าที่มักเกิดขึ้นก่อนการตัดวงจร
เครื่องกำเนิดไฟฟ้าดีเซลสามารถจ่ายไฟให้กับเครื่องจักร CNC และชุดขับเคลื่อนความเร็วรอบแปรผัน (VFD) ได้หรือไม่
ได้ หากมีการระบุสเปกที่ถูกต้อง แกนหมุน CNC, VFD และวงจรเรียงกระแสของ UPS จะสร้างฮาร์มอนิกและโหลดที่ไม่เป็นเชิงเส้น ซึ่งทำให้ขดลวดของกระแสสลับ (alternator) เกิดความร้อนและทำให้รูปคลื่นแรงดันไฟฟ้าผิดเพี้ยนไป สเปกจะต้องระบุปริมาณฮาร์มอนิกที่คาด ี, ตัวประกอบกำลัง (power factor) และพฤติกรรมของ UPS — ชุดเครื่องกำเนิดไฟฟ้าที่เลือกโดยพิจารณาจากค่า kVA เพียงอย่างเดียวอาจไม่เพียงพอต่อสภาพแวดล้อมทางไฟฟ้าจริง
ฉันจำเป็นต้องใช้ตู้เก็บเสียงหรือไม่
หากสถานที่ของคุณตั้งอยู่ในหรือใกล้กับเขตอุตสาหกรรมในเมืองหรือชานเมือง แทบจะแน่นอนว่าจำเป็น ขีดจำกัดเสียงรบกวนที่ 65–75 เดซิเบล (A) ที่ระยะหนึ่งเมตรมีการบังคับใช้มากขึ้นเรื่อยๆ และตู้เก็บเสียงมักจะเป็นเงื่อนไขในการขอใบอนุญาต
เริ่มต้นจากโปรไฟล์โหลด (load profile) ไม่ใช่แคตตาล็อกเครื่องกำเนิดไฟฟ้า รวบรวมข้อมูลความต้องการใช้ไฟฟ้าที่วัดได้, ตารางมอเตอร์ทั้งหมด, ลำดับความสำคัญของโหลดที่จำเป็น และวัฏจักรการทำงานที่แท้จริง จากนั้นนำข้อมูลเหล่านี้เข้าสู่ขั้นตอนการกำหนดสเปก ขั้นตอนเดียวนี้จะช่วยป้องกันข้อผิดพลาดเกี่ยวกับเครื่องกำเนิดไฟฟ้าอุตสาหกรรมที่มีราคาแพงที่สุด 3 ประการ ได้แก่ ขนาดพิกัดที่ไม่ตรงกัน, การเลือกขนาด kVA สำหรับการสตาร์ทที่เล็กเกินไป และสถาปัตยกรรมแบบยูนิตเดี่ยวในโรงงานที่จำเป็นต้องมีความซ้ำซ้อน (redundancy)
ZTA Power สร้างชุดเครื่องกำเนิดไฟฟ้าดีเซลแบบพิกัดใช้งานหลัก (prime-rated) และพิกัดใช้งานต่อเนื่อง (continuous-rated) ที่กำหนดค่ามาโดยเฉพาะสำหรับโรงงานผลิตและกระบวนการอุตสาหกรรม:
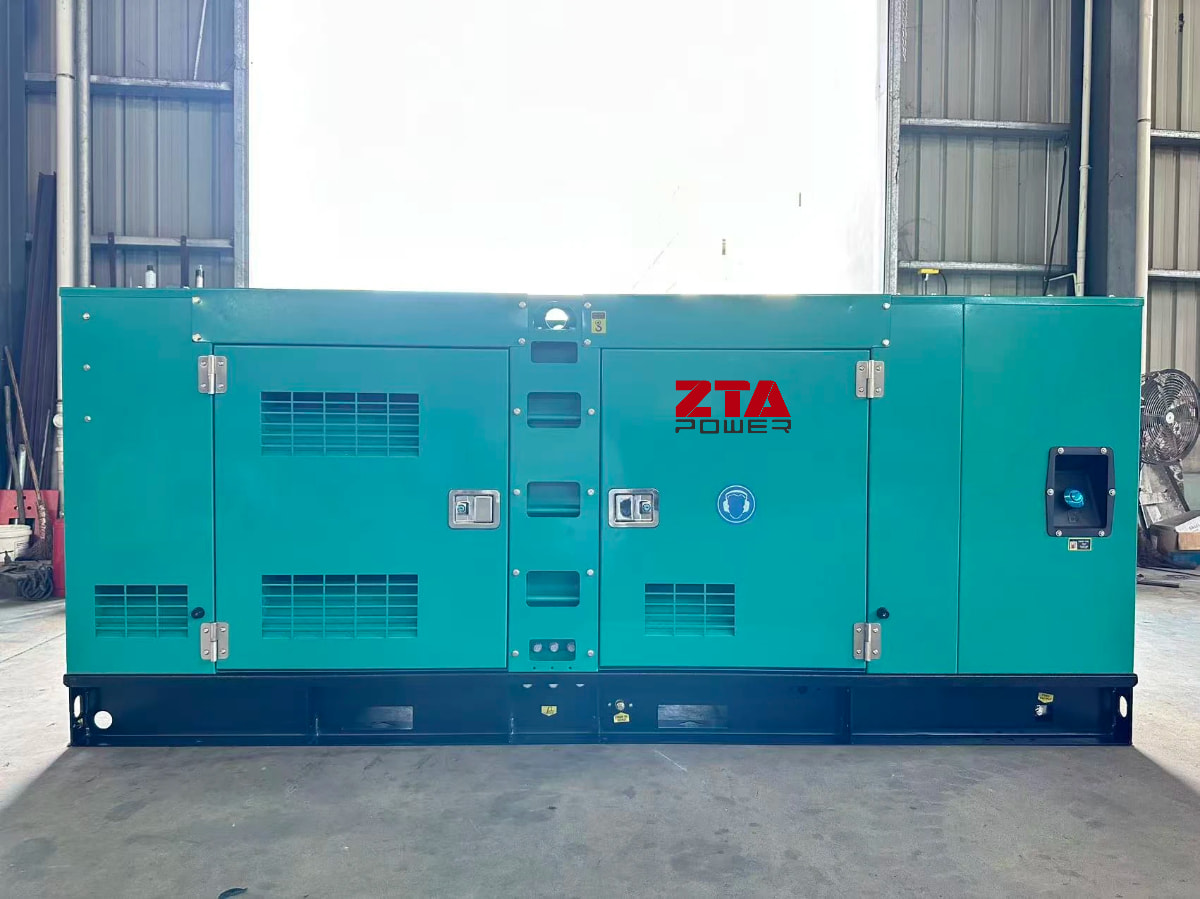
ส่งตารางภาระโหลดของโรงงานของคุณมาให้เรา แล้วทีมเทคนิคของเราจะคำนวณขนาดระบบตามโปรไฟล์การทำงานจริงของคุณ — ไม่ใช่จากค่าสูงสุดที่สมมติขึ้น ติดต่อเรา เพื่อพูดคุยเกี่ยวกับโครงการของคุณ
 รองรับเครือข่าย IPv6
 English
 français
 русский
 español
 português
 العربية
 Türkçe
 ไทย
 Tiếng Việt
 Indonesia
 Filipino